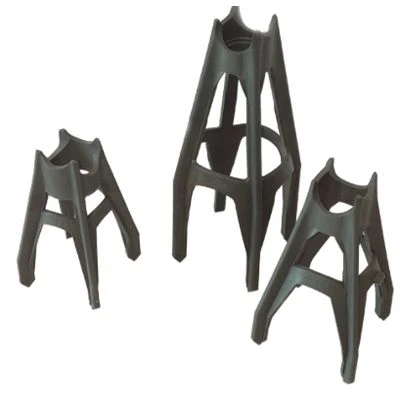
एंबेडेड स्टील क्लीट्स को गर्म रोल्ड प्लेटों और वेल्डेड एंकर स्टड या रीबार लूप से निर्मित संरचनात्मक स्टील कनेक्शन घटकों में डाला जाता है। डालने से पहले प्रीकास्ट कंक्रीट फॉर्म के अंदर स्थित, ये क्लीट्स सीधे ठीक किए गए कंक्रीट मैट्रिक्स में लंगर डालते हैं, बाद के संरचनात्मक स्टील फ्रेमिंग, प्रीकास्ट {{3} से - प्रीकास्ट कनेक्शन और भारी लोड अटैचमेंट पॉइंट के लिए फ्लश या प्रोजेक्टिंग इंटरफ़ेस जोन प्रदान करते हैं।
पोस्ट से स्थापित यांत्रिक या रासायनिक एंकरों के विपरीत, एम्बेडेड क्लीट्स उच्च तन्यता, कतरनी और संयुक्त भार को सीधे कोर कंक्रीट अनुभाग में स्थानांतरित करते हैं, जो औद्योगिक, बुनियादी ढांचे और बहु-मंजिला प्रीकास्ट इमारतों में कठोर संरचनात्मक इंजीनियरिंग मांगों का अनुपालन करते हैं।
मुख्य उत्पाद विशेषताएँ
प्रत्यक्ष भार स्थानांतरण:वेल्डेड एंकर स्टड या विकृत रेबार पैर संरचनात्मक भार को कंक्रीट संपीड़न क्षेत्र में गहराई से वितरित करते हैं, जिससे समय से पहले स्थानीयकृत खिंचाव या कंक्रीट ब्रेकआउट विफलता को रोका जा सकता है।
परिशुद्धता प्रोफ़ाइल प्रतिधारण:कठोर आधार प्लेटें उच्च आवृत्ति वाले कंक्रीट कंपन के दौरान सख्त ज्यामितीय सहनशीलता बनाए रखती हैं, जिससे संभोग स्थल के सदस्यों के साथ सटीक संरेखण सुनिश्चित होता है।
नियंत्रित थर्मल और संक्षारण प्रतिरोध:फ़ैक्टरी में लागू सुरक्षात्मक फ़िनिश कंक्रीट के स्टील इंटरफ़ेस पर गैल्वेनिक जंग को कम करती है और कार्यस्थल पर आक्रामक मौसम का सामना करती है।
फ़ील्ड ड्रिलिंग का उन्मूलन:स्थिति में कास्ट {{0}कठोर प्रीकास्ट पैनलों पर भारी कोर ड्रिलिंग की आवश्यकता को हटा देता है, आंतरिक सुदृढ़ीकरण स्टील ग्रिड को नुकसान से बचाता है।
मुख्य विशिष्टताएँ
|
पैरामीटर |
विशिष्टता रेंज / मानक |
|
प्लेट की मोटाई (टी) |
10 मिमी - 35 मिमी (प्रति लोड गणना के अनुसार अनुकूलन योग्य) |
|
एंकर प्रकार |
हेडेड स्टड एंकर, रिब्ड रीबार पैर, या छिद्रित स्टील पट्टियाँ |
|
DIMENSIONS |
100 मिमी x 100 मिमी से 400 मिमी x 400 मिमी तक मानक वर्ग/आयताकार प्लेटें |
|
भार क्षमता |
120 kN तक अपरूपण भार; 95 kN तक तनाव भार (एम्बेडमेंट गहराई और कंक्रीट वर्ग पर निर्भर) |
|
सहनशीलता वर्ग |
रैखिक आयाम +/- 1.0मिमी; एंकर लंबवतता<= 1:50 |
ग्रेड और मानक
स्टील प्लेट सामग्री:ASTM A36 / A572 ग्रेड 50 या EN 10025 S275JR / S355JO के अनुरूप कार्बन स्ट्रक्चरल स्टील।
एंकर घटक:ASTM A108 (टाइप 1015-1020) का अनुपालन करने वाला ठंडा - तैयार स्टड स्टील या ASTM A615 ग्रेड 60 / EN 10080 B500B के अनुरूप मजबूत बार।
सतह का उपचार:85 um की न्यूनतम कोटिंग मोटाई के साथ हॉट{0}}डिप गैल्वनाइजिंग (एएसटीएम ए153 / आईएसओ 1461), या बाद की साइट वेल्डिंग के लिए अनपेंटेड शॉप -प्राइमर फिनिश।
निष्पादन एवं डिज़ाइन मानक:एआईएससी 360, एसीआई 318 अध्याय 17 (कंक्रीट से एंकरिंग), और एन 1090-2 निष्पादन मानकों के अनुसार निर्मित।
अनुप्रयोग
प्रीकास्ट दीवार-से-फाउंडेशन कनेक्शन:प्रीकास्ट दीवार पैनलों से पार्श्व पवन भार और गुरुत्वाकर्षण भार को स्थान ग्रेड बीम में डालने के लिए स्थानांतरित करना।
स्ट्रक्चरल स्टील-से-कंक्रीट बीम इंटरफेस:कठोर वेल्डेड या बोल्टेड कनेक्शन नोड्स प्रदान करना जहां स्टील फ्रेमिंग कंक्रीट कोर दीवारों या स्तंभों से जुड़ती है।
पुल और बुनियादी ढाँचे के तत्व:पुल के पियर्स और एब्यूटमेंट पर एम्बेडेड बियरिंग प्लेट और रेस्ट्रेनर ब्लॉक माउंटिंग पॉइंट के रूप में कार्य करना।
औद्योगिक पाइप रैक और उपकरण समर्थन:भारी औद्योगिक यांत्रिक सेवा अनुलग्नकों से गतिशील और स्थैतिक भार को अवशोषित करना।
गुणवत्ता एवं निरीक्षण
कच्चे माल का सत्यापन:उत्पादन से पहले रासायनिक संरचना (कार्बन समकक्ष, सल्फर, फॉस्फोरस) और यांत्रिक उपज/तन्यता मूल्यों के लिए मिल टेस्ट सर्टिफिकेट (एमटीसी) की समीक्षा की गई।
वेल्डिंग गुणवत्ता नियंत्रण:सभी टी {{0} जोड़ और स्टड वेल्ड स्वचालित या अर्ध {{1} स्वचालित गैस मेटल आर्क वेल्डिंग (जीएमएडब्ल्यू) से गुजरते हैं। वेल्ड अखंडता को 100% दृश्य निरीक्षण और यादृच्छिक अल्ट्रासोनिक परीक्षण (UT) या चुंबकीय कण परीक्षण (MT) प्रति AWS D1.1 / EN ISO 17638 के माध्यम से सत्यापित किया जाता है।
आयामी लेखापरीक्षा:अनुमोदित दुकान के चित्र के अनुसार एंकर रिक्ति, प्लेट समतलता और किनारे की दूरी को सत्यापित करने के लिए टेम्प्लेट - जिग असेंबलियों पर मापन जांच का समन्वय करें।
गैल्वनाइजिंग मोटाई परीक्षण:कोटिंग के बड़े पैमाने पर पालन और एकरूपता सुनिश्चित करने के लिए गैल्वनाइजिंग के बाद चुंबकीय गेज परीक्षण किया गया।
आपूर्ति एवं अनुकूलन विकल्प
कस्टम ज्यामिति:संरचनात्मक एफईए गणनाओं के आधार पर गैर--मानक प्लेट आकृतियों, सुरंगों के लिए घुमावदार त्रिज्या प्लेटों, स्लॉटेड बोल्ट छेद और बहु--स्टड कॉन्फ़िगरेशन का उत्पादन।
पूर्व-असेंबल किए गए टेम्प्लेट:स्वचालित प्रीकास्ट सर्कुलेशन के दौरान फॉर्मवर्क में मजबूती से क्लीट्स को सुरक्षित करने के लिए पोजिशनिंग टेम्प्लेट और चुंबकीय फिक्सिंग सहायक उपकरण की वैकल्पिक आपूर्ति।
पैकेजिंग एवं लॉजिस्टिक्स:भारी -ड्यूटी स्टील{{1}लकड़ी के टोकरे या नमी प्रतिरोधी झिल्लियों में लिपटे पैलेटाइज्ड बंडल, इंटरमॉडल अंतरराष्ट्रीय शिपिंग और लंबी अवधि के आउटडोर कार्यस्थल भंडारण के लिए डिज़ाइन किए गए।
खरीदारों को क्या प्रदान करना चाहिए
तकनीकी मूल्यांकन और उद्धरण सटीकता में तेजी लाने के लिए, आरएफक्यू में शामिल होना चाहिए:
संरचनात्मक लोडिंग डेटा:अल्टीमेट और सर्विस स्तर का डिज़ाइन लोड (टेंशन टी, शियर वी और बेंडिंग मोमेंट्स एम)।
ठोस विशिष्टताएँ:लक्ष्य कंक्रीट संपीड़न शक्ति (एफसी या सिलेंडर ताकत) और न्यूनतम सदस्य मोटाई।
दुकान के चित्र/सीएडी फ़ाइलें:विस्तृत ज्यामिति, छेद पैटर्न, किनारे की दूरी और आवश्यक निकासी सीमाएँ।
सतही फिनिश और मानक:पर्यावरणीय जोखिम वर्ग की विशिष्टता, आवश्यक गैल्वनाइजिंग मोटाई, और लागू क्षेत्रीय कोड अनुपालन (उदाहरण के लिए, एएसटीएम, एन)।
अक्सर पूछे जाने वाले प्रश्न
लोकप्रिय टैग: एम्बेडेड स्टील क्लीट्स, चीन एम्बेडेड स्टील क्लीट्स निर्माता, आपूर्तिकर्ता, कारखाने